
Equipos
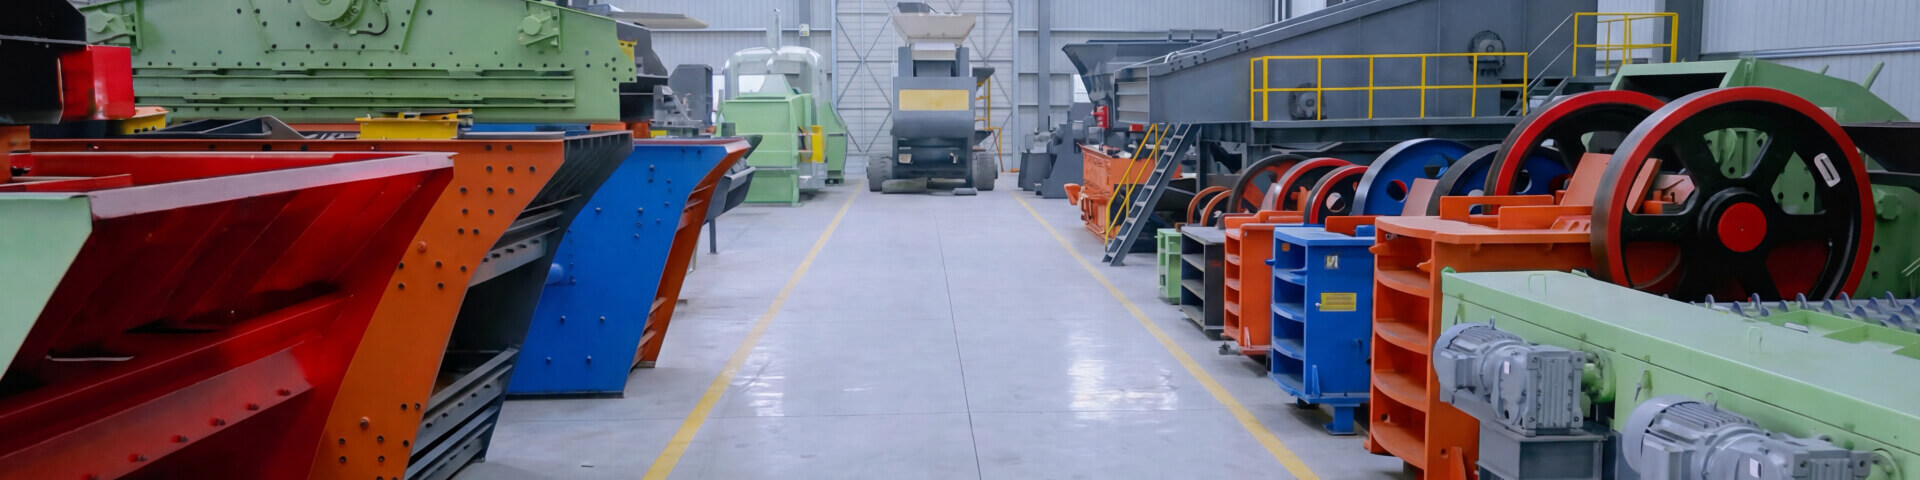
Equipos para Plantas de Reciclaje de Residuos

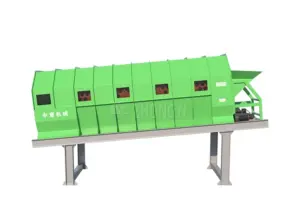
- Capacidad de procesamiento: 50–300 m³/h
Tamaño máximo de partícula de alimentación: ≤350 mm

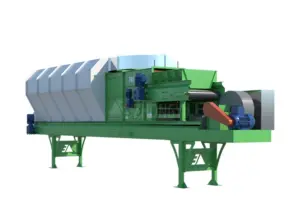
- Capacidad de alimentación: 50-1000 m³/h
- Potencia del motor: 11-45 kW

- Capacidad: 20–800 t/h
- Ancho de banda: 500–1800 mm

- Ancho de banda: 500 mm – 2000 mm
- Longitud de transporte: 20 m – 2000 m+
Sistema de control: PLC + HMI / SCADA con control centralizado
Capacidad de monitoreo: admite la integración de 20–200+ unidades de equipos

Capacidad de procesamiento: 3–20 t/h
Fuerza de empacado: 80–200 toneladas

- Puestos de clasificación: 6 estaciones
- Ancho del transportador: 1400 mm
Equipos de apoyo completos para plantas de reciclaje de residuos
Xinzhongyi proporciona equipos de apoyo para plantas de reciclaje de residuos, que abarcan alimentación, transporte, clasificación, empacado y automatización. Estos sistemas están diseñados para integrarse con líneas de reciclaje y favorecer una operación estable y continua.
Los equipos de alimentación garantizan una entrada de material constante. Los sistemas de transporte trasladan los materiales de manera eficiente entre las etapas de procesamiento. Los equipos de clasificación mejoran la separación de materiales y la eficiencia de recuperación. Las empacadoras producen fardos densos y uniformes para facilitar el almacenamiento y el transporte. Los sistemas de automatización permiten el control centralizado, reducen la intervención manual y mejoran la fiabilidad operativa.
Ya sea para nuevas instalaciones o para la modernización de plantas, Xinzhongyi ofrece soluciones de equipos adaptadas a diferentes flujos de residuos, requisitos de capacidad y distribuciones de planta, ayudando a los clientes a lograr operaciones de reciclaje eficientes y rentables.
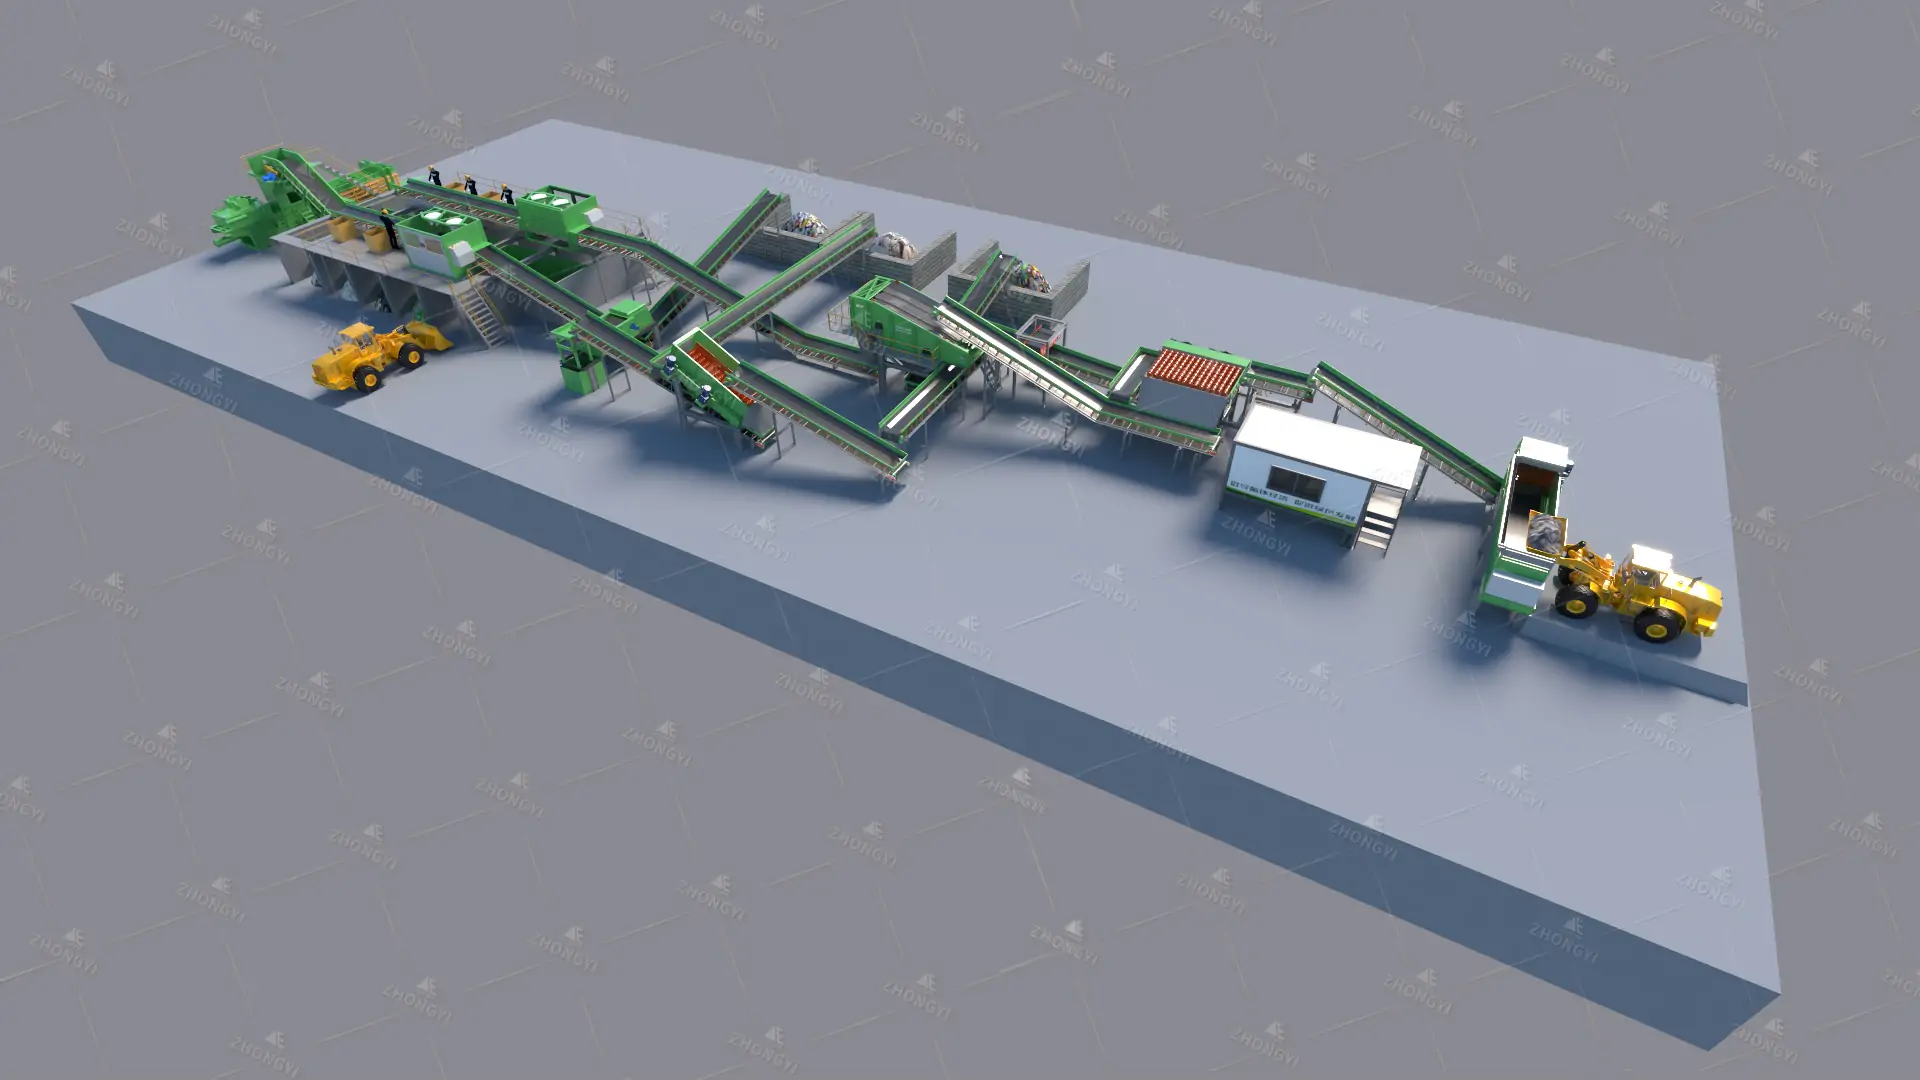
¿Qué son los equipos para plantas de reciclaje de residuos?
Los equipos para plantas de reciclaje de residuos se utilizan para manipular, transportar, clasificar, separar y recuperar materiales reciclables en una instalación de procesamiento de residuos. El sistema está compuesto por transportadores, trituradoras, cribas, separadores magnéticos, clasificadores por aire, empacadoras y unidades de control automatizadas. Estas máquinas trabajan en conjunto para mejorar la eficiencia de clasificación, aumentar las tasas de recuperación de materiales y reducir la disposición en vertederos. Los equipos de reciclaje de residuos se utilizan ampliamente en proyectos de residuos MSW, residuos C&D, residuos comerciales e instalaciones de recuperación de materiales (MRF).
Tipos de equipos para plantas de reciclaje
Xinzhongyi proporciona equipos de apoyo que abarcan todas las etapas de una planta de reciclaje: alimentación, transporte, clasificación, empacado y automatización. Cada sistema está diseñado para una operación estable, alta eficiencia y larga vida útil. Los equipos están diseñados para integrarse sin problemas, garantizando un flujo de material fluido y mejorando la productividad general de la planta.
Las principales categorías de productos incluyen:
Alimentadores de placas para plantas de reciclaje de residuos
Productos: Alimentador de Placas Ligero, Alimentador de Placas Pesado
Los alimentadores de placas proporcionan una alimentación uniforme de material y manejan residuos voluminosos de manera fiable. Se utilizan ampliamente en el reciclaje de residuos MSW y C&D. El diseño permite una operación continua bajo carga pesada con un mantenimiento mínimo.
Parámetros:
- Tamaño máximo de material: 500 mm
- Capacidad de alimentación: 10–200 t/h
- Ancho de bandeja: 500–2000 mm
- Potencia del motor: 2.2–30 kW
Sistemas de transportadores de banda
Productos: Transportador de banda para minería, Transportador de banda cerrado
Los transportadores de banda trasladan los materiales de manera eficiente entre las etapas de procesamiento. Los diseños cerrados controlan el polvo y los olores. Los transportadores son adecuados para todo tipo de materiales reciclables y pueden adaptarse a diferentes distribuciones de planta.
Parámetros:
- Inclinación: 0–20°
- Ancho de banda: 400–2000 mm
- Capacidad: 20–1000 t/h
- Velocidad de banda: 0.5–3.5 m/s

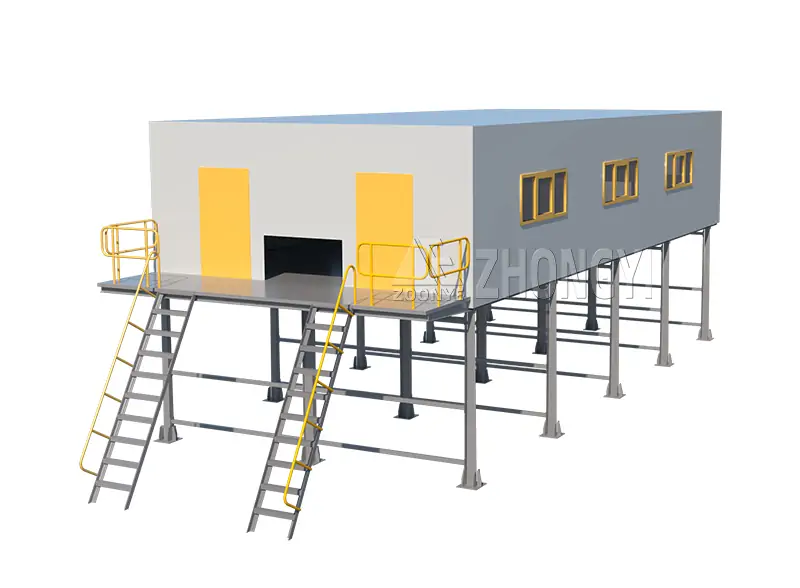
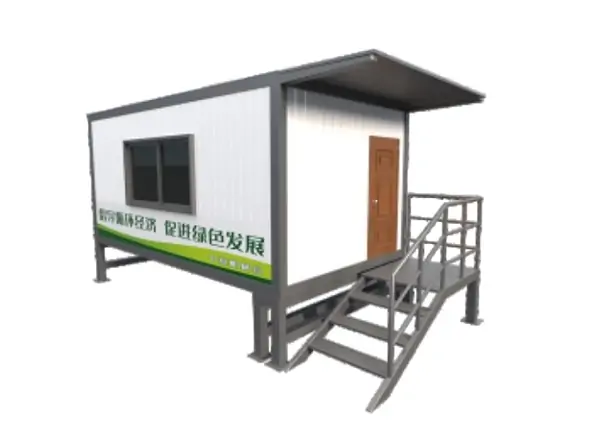
Cabinas de clasificación de residuos
Productos: Cabina de Triaje Manual de Residuos
Sorting cabins provide a safe and efficient workspace for material separation. Designed for MRFs, they improve sorting accuracy while ensuring operator safety.
Parámetros:
- Construction: Steel frame with safety glass
- Cabin size: 2×3 m – 5×10 m
- Worker capacity: 1–10
- Material flow: 5–50 t/h
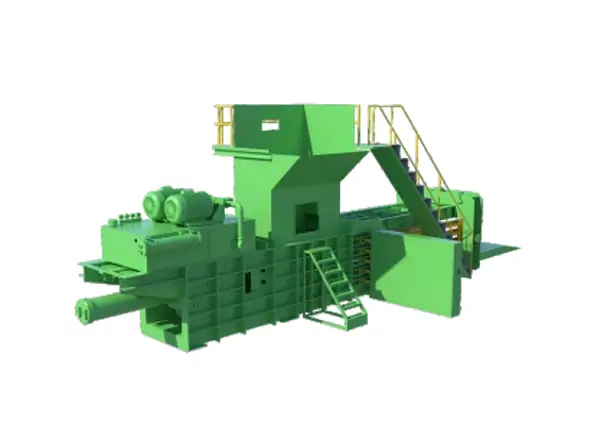
Waste Baler Machines
Baler machines compress recyclable materials into uniform bales, reducing storage space and transportation costs. Suitable for paper, plastics, metals, and mixed recyclables.
Parámetros:
- Motor power: 15–75 kW
- Bale size: 500×500×800 mm – 1200×1200×2000 mm
- Pressing force: 50–200 t
- Cycle time: 30–90 s per bale
Central Control Rooms
Central control rooms integrate SCADA systems for plant-wide monitoring and control. They support automation, real-time data collection, and centralized equipment management, improving operational reliability.
Parámetros:
- Equipment monitored: 50+ units
- Control: PLC/SCADA integration
- Display: Multi-screen with alerts
- Network: Ethernet/Industrial IoT compatible
How These Equipment Work Together in a Recycling Plant?
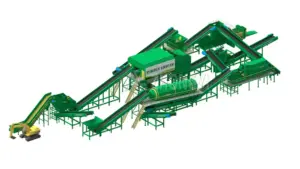
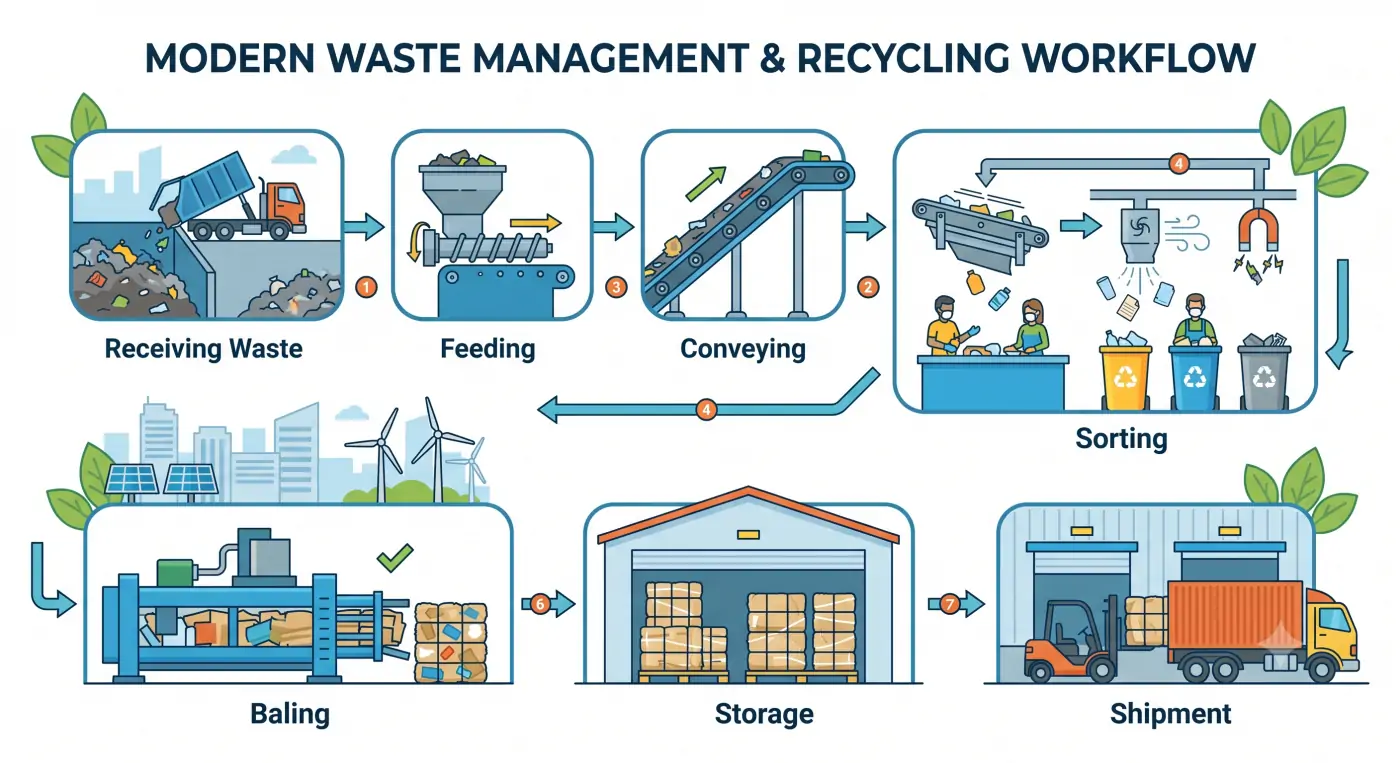
Waste recycling equipment is typically arranged according to the material processing sequence. Waste enters the plant through the receiving area and is transferred by feeding and conveying equipment to different sorting stages. Depending on the waste composition and recovery targets, screening, magnetic separation, air separation, optical sorting, and other technologies are used to separate valuable materials from mixed waste streams. The recovered materials are then compacted, stored, and prepared for transportation. A properly configured process line ensures stable material flow between each stage and enables efficient recovery of recyclable resources from large volumes of waste.
Industries & Applications
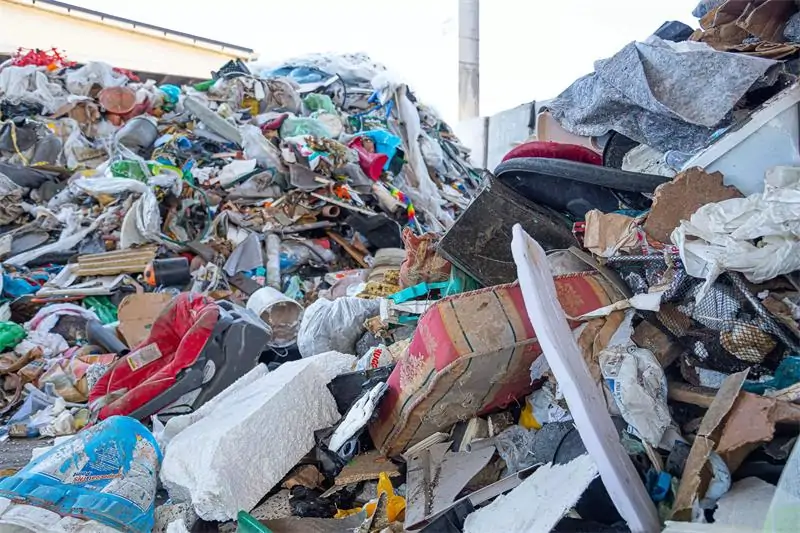
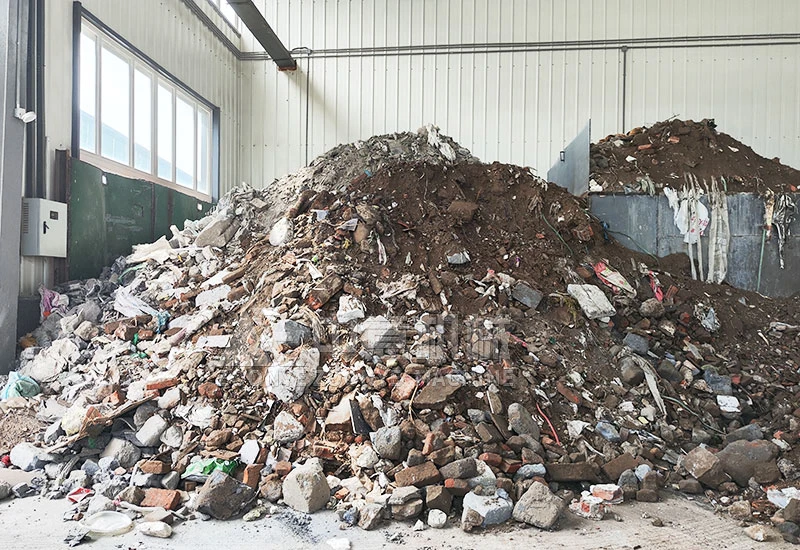
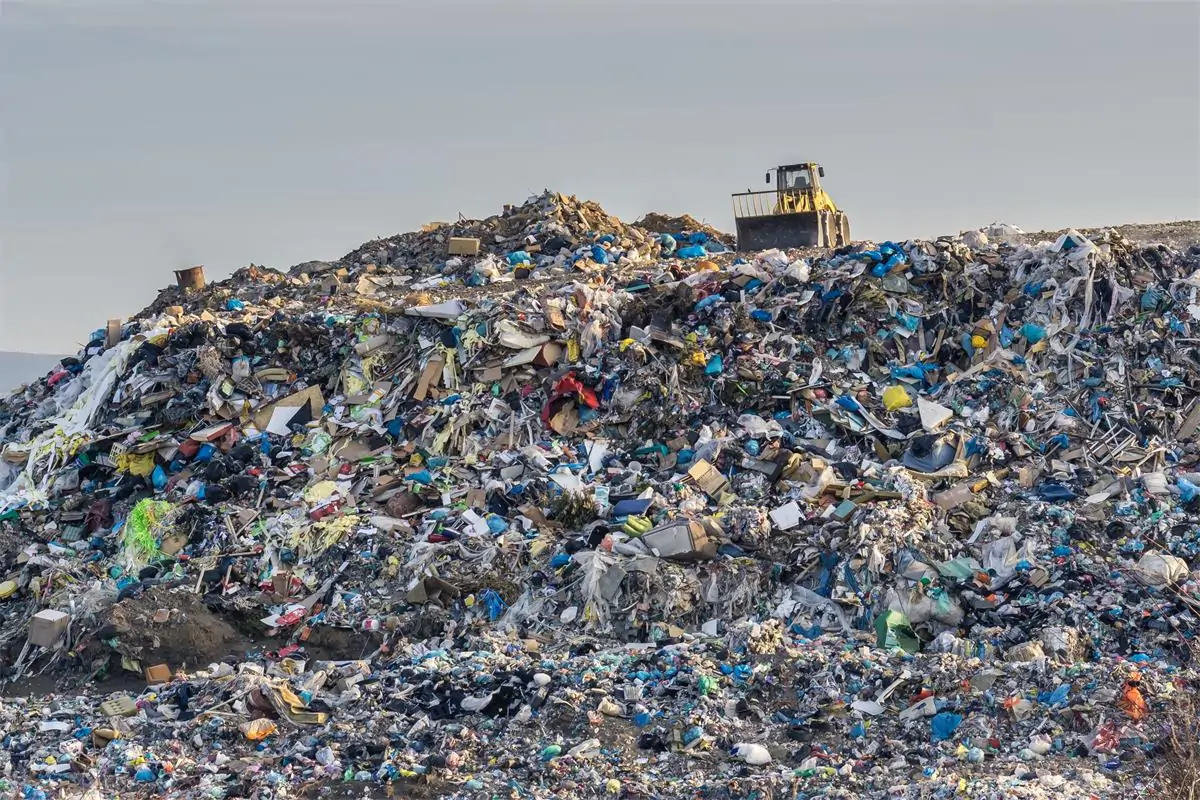
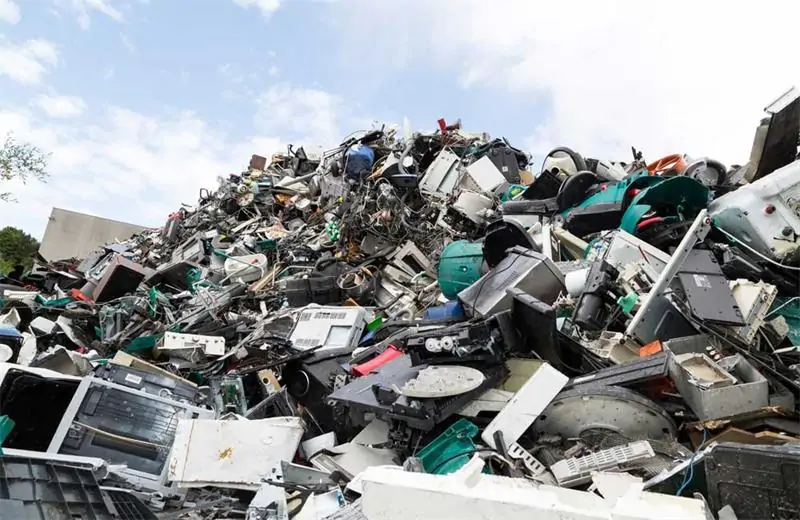
Waste recycling plant equipment is used across a wide range of waste management and resource recovery applications. By combining conveying, screening, sorting, separation, and baling technologies, help recover valuable materials, reduce landfill disposal, and improve overall recycling efficiency. Different industries require different equipment configurations based on material composition, processing capacity, and recovery targets.
Benefits of Modern Recycling Plant Equipment
Benefits of Modern Recycling Plant Equipment
Modern recycling plant equipment is designed to stabilize material flow and improve separation efficiency across different waste streams. By integrating conveying, screening, and sorting systems, plants achieve more consistent recovery performance with lower manual intervention and operating variability.
How to Choose the Right Equipment?
Equipment selection in recycling projects is usually determined by a few practical factors: waste composition, required processing capacity, automation level, and local environmental requirements. In Xinzhongyi’s project experience, most performance issues come not from a single machine, but from mismatches between material conditions and system configuration.
Different waste streams require different separation logic and equipment combinations.
- MSW: mixed household waste with high moisture and high impurity content, requiring screening + air separation + manual or optical sorting
- C&D: construction debris dominated by concrete, bricks, and aggregates, focusing on size reduction and material grading
- Landfill Waste: heterogeneous legacy waste requiring robust screening and multiple separation stages
- Residuos industriales: relatively stable composition, usually higher recovery efficiency and simpler sorting layout
Plant capacity determines conveyor width, screen size, and separation system scale.
- 10 TPH: small-scale sorting stations or pilot lines
- 50 TPH: standard municipal or regional recycling plants
- 100 TPH: continuous industrial-grade MSW/C&D facilities
- 300 TPH+: large centralized material recovery facilities (MRFs)
In Xinzhongyi projects, 50–100 TPH lines are the most common configuration for municipal and mixed waste processing.
Local regulations directly affect plant layout and auxiliary systems.
- Dust control: enclosed conveying + bag filter system
- Odor control: negative pressure system + biological or chemical treatment
- Noise control: equipment enclosure and vibration isolation
In many early-stage projects, dust, odor, and noise control are not fully considered in the initial layout. In actual operation, however, these systems often become a key requirement for approvals and for keeping the plant running within local standards over the long term.
If you are planning a recycling project, please contact us today. Xinzhongyi can help you evaluate the right equipment configuration based on your material, capacity, and site conditions.
Related Recycling Plant Solutions
We provide complete recycling plant solutions designed around different waste streams, covering the full process from feeding and sorting to material recovery and final output.
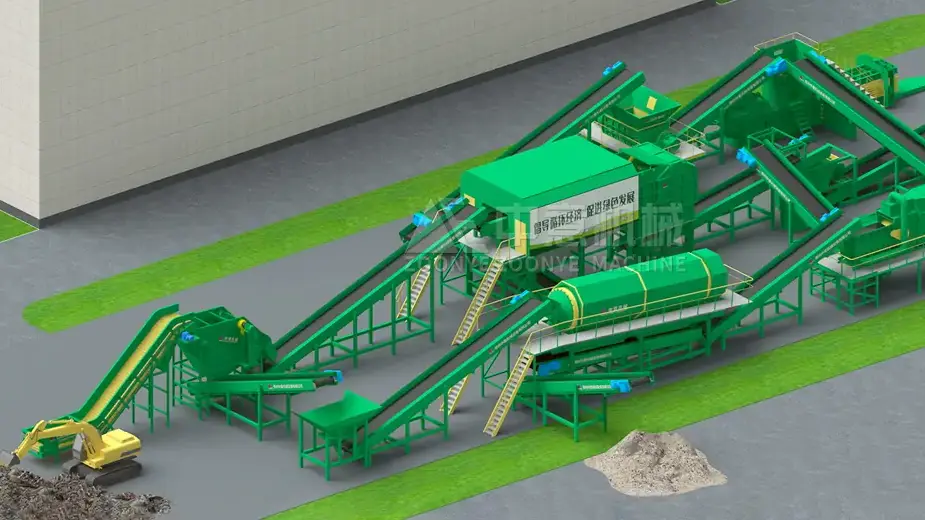
MSW Recycling Plant Solution

C&D Waste Recycling Plant Solution
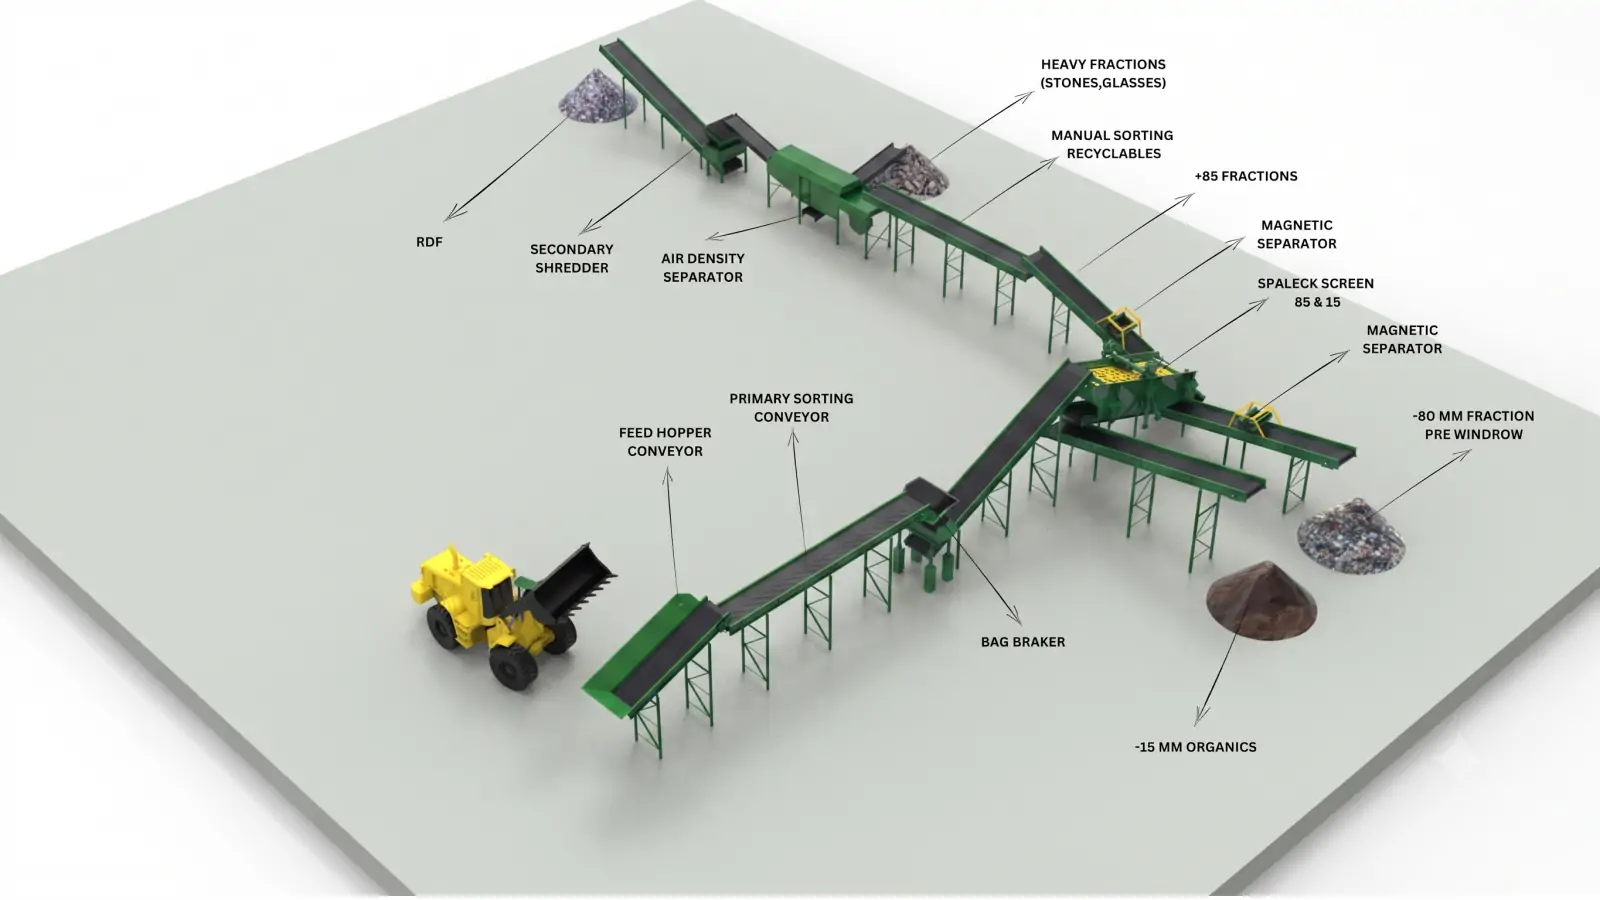
Solución de Planta de Minería de Vertederos
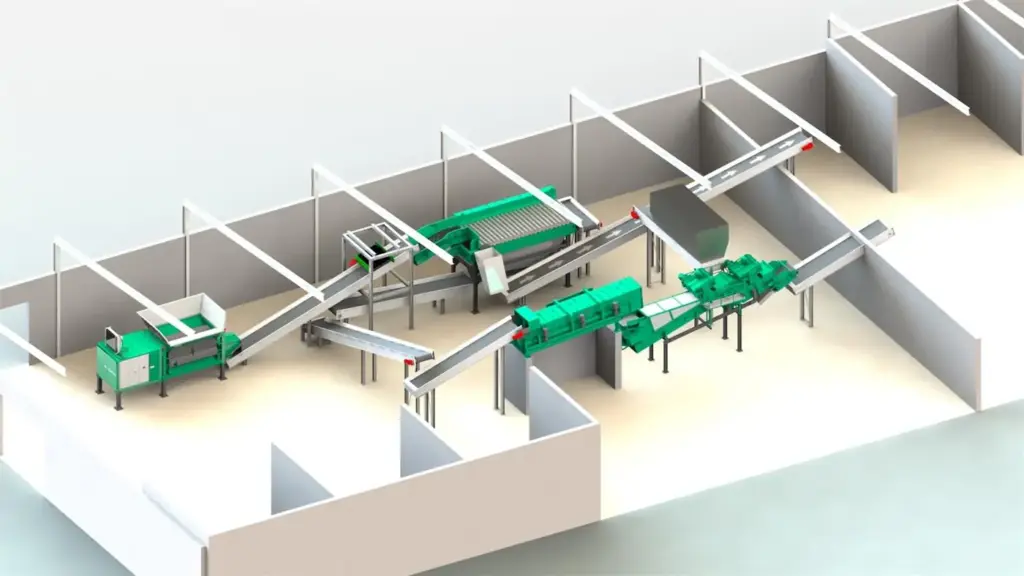
RDF Production Plant Solution
Get Your Custom Waste Recycling Equipment Solution
We provide complete waste recycling plant solutions, including equipment selection, process design, and layout planning based on your project requirements. Contact our team to get a tailored recycling plant proposal and layout design.
To prepare a suitable solution, we need the following information from you:
- Material type
- Required capacity
- Site conditions and available space
- Expected plant layout
- Level of automation
Based on these inputs, we configure key parameters such as conveyor system, sorting stations, baler specification, and PLC control level.
Obtenga una cotización gratuita
Why Choose Us?
Xinzhongyi ECO provides not only individual machines, but also complete waste recycling solutions tailored to different materials, capacities, and project requirements.
Preguntas frecuentes
Equipment selection depends on waste composition, handling capacity, moisture content, and automation requirements. A complete evaluation of your material characteristics and project goals helps determine whether light-duty or heavy-duty feeding, enclosed conveying, manual sorting, or centralized control is required.
Light-duty apron feeders are suitable for municipal solid waste and lighter mixed materials, while heavy-duty apron feeders are designed for bulky, abrasive, or high-impact waste streams such as construction debris, mining waste, and landfill excavation materials.
Yes. Most waste recycling equipment can be integrated into existing lines. Modular design allows flexible connection with shredders, trommel screens, conveyors, balers, and control systems to improve plant efficiency without requiring a complete system replacement.
Enclosed belt conveyors minimize dust emission, odor leakage, and material spillage during transport. They improve environmental compliance, reduce housekeeping costs, and provide safer operation, especially in enclosed waste processing facilities.
A central control room enables real-time monitoring of all equipment, centralized operation control, alarm management, and production data analysis. This improves process stability, reduces labor dependence, and helps optimize system performance.
Routine maintenance includes lubrication, wear-part inspection, chain tension adjustment, belt tracking checks, and electrical system inspection. Heavy-duty components are designed for continuous operation, with wear-resistant materials extending service intervals and reducing downtime.
Yes. Manual sorting cabins are often integrated with automated lines to improve sorting accuracy for difficult-to-identify materials. This hybrid solution combines operational flexibility with automation efficiency for better recovery performance.
Yes. Equipment can be customized based on plant layout, waste type, processing capacity, and automation level. Full technical support typically includes process design, equipment integration, installation guidance, operator training, and long-term after-sales service.
Contáctenos
¡Comience su proyecto personalizado hoy!
Comparta con nosotros las especificaciones de sus materiales y sus objetivos de procesamiento. Nuestros ingenieros le proporcionarán una propuesta técnica personalizada y un análisis de ROI en un plazo de 24 horas para ayudarle a optimizar sus operaciones de recuperación de recursos.
Si lo prefiere, llámenos al
Enviar un mensaje
Nuestro equipo de especialistas espera su consulta.
98%
Pureza
Alcanzada